


SMC rennsli og tengsl þess við mót
Aug 06, 2026
SMC (Sheet Moulding Compound) er glertrefja-styrkt hitastillandi mótunarefni, í eðli sínu hár í seigju og langt að lengd.,Rennsli er algjörlega knúið áfram af háum-hita og háum-þrýstimótun, og uppbygging mótsins er ytri lykilþátturinn sem ákvarðar gæði efnisflæðis og vörugalla,Þetta tvennt takmarkar hvort annað.
I. Hitastigsskipting mótsins breytir beint flæðisgetu SMC.
Hitastig moldsins hefur áhrif á seigju plastefnisins.SMC Ómettað pólýester úr fylkinu verður mjúkt við upphitun og öðlast þannig vökva:
Lágt moldhitastig: Seigjan í plastefni er mikil og viðnám efnisflæðisins eykst verulega, sem leiðir til ófullnægjandi fyllingar, efnisskorts og lélegs styrks suðulínunnar;
Hátt mygluhitastig: Yfirborðsplastefnið fer hratt í gegnum ótímabæra herðingu (for-hlaup), myndar harða skel sem hindrar flæði innra efnisins, sem leiðir til loftbóla, aflagunar og flæðimynsturs. Stöðugt hitastig fyrir hefðbundna SMC þjöppunarmót: 130-155 gráður. Fyrir stórar og þunnveggaðar vörur þarf að skipta hitastýringu í svæði og efnisflæðisendinn ætti að vera upphitaður á viðeigandi hátt.
Hitamunur mótsins veldur mun á flæðiEf hitamunurinn á moldkjarnanum og moldholinu er of mikill mun efnið helst flæða til svæðisins með hærra hitastigi og lægri viðnám, sem leiðir til ójafnrar dreifingar glertrefja og staðbundins efnisskorts.
II. Hönnun holrýmisins ákvarðar flæðisleið efnisins og flæðisviðnám.
1. Vöruveggjaþykkt
· Þykkt-veggað holrúm: Efnisrennslisrásin er breiður, með lágt flæðiþol og slétt fyllingu, en það er viðkvæmt fyrir uppsöfnun gasbólur;
· Þunnt-veggað holrúm: Bilið er þröngt og glertrefjarnar eru mjög líklegar til að brúa og loka efnið, sem leiðir til verulegrar minnkunar á vökva. Nauðsynlegt er að auka pressuvélþrýstinginn og hámarka staðsetningu efnisins.
2.Kringlótt horn, dráttarhorn, styrkjandi rif
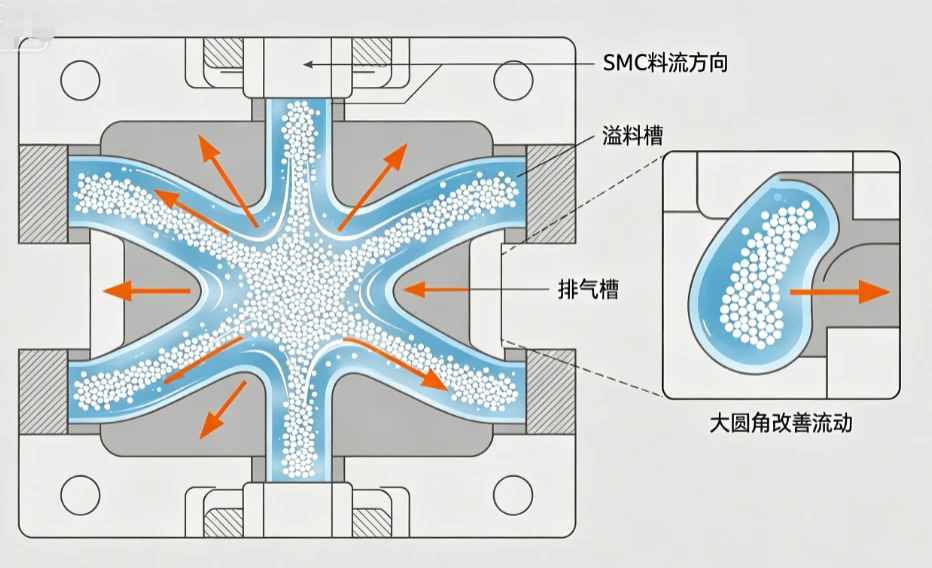
Skörp horn, lítil R horn: Viðnám gegn breytingum á efnisflæði er mikil, sem veldur því að trefjar flækjast og safnast saman og flæðið truflast; þegar ávöl horn R mótsins er stærra en eða jafnt og 2 mm, er hægt að bæta flæðið verulega;
Djúp rif, mjóar rifur: Þau tilheyra þröngum rennslisrásum og SMC glertrefjar eru hætt við að festast, sem gerir fyllingu mótsins erfið. Nauðsynlegt er að víkka rót rifbeinanna og bæta við yfirfallsgrópum;
Ófullnægjandi dráttarhorn: Núningsviðnám á hliðarveggjum moldholsins eykst, sem hindrar efnið í að sækja fram.
3.Holrými og lengd ferlis
Því lengur sem ferlið er, því meiri er uppsafnað viðnám meðfram SMC-línunni og því marktækari er samdráttur í endanlegum vökva; fyrir vörur í langri-vinnslu er nauðsynlegt að dreifa hráefninu á sanngjarnan hátt og auka yfirfallsbrúnina til að aðstoða við losun.

III. Mótunar- / yfirfallskerfið er lykilformbyggingin til að stjórna flæðinu.
Yfirfallstankur (flæðisbrún)Að búa til yfirfallssvæði í kringum mótið er algengasta aðferðin til að bæta flæði SMC: Meðan á mótunarferlinu stendur flæðir umfram plastefni, loft og -lítil seigja fyrst inn í yfirfallsrásina, sem gefur stöðugt flæðisdrifkraft inn í moldholið, fjarlægir loftbólur og kemur í veg fyrir suðulínur. Mygla án yfirfallsrásar er viðkvæmt fyrir ófullnægjandi fyllingu.
Autt staðsetningarhol, flæðistýrandi halliStýrihalli er gerður á efnisfóðrunarsvæði mótsins til að stýra SMC til að dreifa jafnt í allar áttir, sem kemur í veg fyrir að efnisstíflan valdi því að efnið flæði í einstefnu eða veldur staðbundinni trefjasamsöfnun.
ÚtblástursbyggingDýpt mótunarrópsins er almennt 0,03 til 0,08 mm: Ef ekki er hægt að losa gasið mun það valda loftstíflu, sem hindrar efnisflæðið beint; léleg loftræsting kemur fram sem að því er virðist léleg vökva, en í raun er það vegna hindrunar á gasi.
Yfirborðsfrágangur mótsins, núningur við skilyfirborðið og áhrif þess á flæði
· Gróft holrúm, rispur, tæringargryfjur: Auka núningsviðnám milli SMC og moldarveggsins, hægja á flæðishraða efnisins og valda flæðismerkjum á yfirborði vörunnar;
· Of mikið bil á milli skilyfirborðsins: Eftir að þrýstingur hefur verið beitt flæðir plastefnið út í miklu magni frá skilyfirborðinu, sem leiðir til ófullnægjandi efnis inni í holrúminu, sem virðist gefa til kynna ófullnægjandi flæðihæfni; of lítið bil leiðir til lélegs útblásturs og mikillar mótstöðu.
VI. Stífleiki moldsins og moldlokunarbilið hafa óbeint áhrif á virkan vökva.
Eftir að pressuvélin hefur beitt þrýstingi, ef stífni moldsins er ófullnægjandi, verður lítil moldþensla, þykkt staðbundins holrúms mun aukast og efnisflæðisdreifingin verður óregluleg. Ójafnt lokunarbil mun leiða til ósamræmis efnisflæðishraða á mismunandi stöðum, ójafnrar þykktar vörunnar og ójafnrar stefnu trefja.
V. Samsvörun milli algengra flæðisgalla í myglusveppum og orsakir þeirra
|
óhollt fyrirbæri |
Kjarnaorsök myglunnar |
|
Ófullnægjandi efni, ófullnægjandi fylling mótsins |
Langt ferli, þunnir veggir, mjó rif, lágt mygluhitastig, engin yfirfallsrás, stíflað útblástursport |
|
Yfirborð þyrlast og gárur |
Léleg frágangur á holrúmi, mikill hitamunur, of skörp horn og ójafn efnisflæðishraði |
|
Lagskipting, loftbólur |
Ófullnægjandi yfirfall, of lítil útblástursgrind og of hátt staðbundið mygluhitastig sem veldur ótímabærri hlaupi. |
|
Staðbundin glertrefjasöfnun |
Skyndileg breyting á rennslisrás, hægra-horn, djúpt og mjótt styrktarrib |
|
Samruna suðumerki eru viðkvæm. |
Ekkert yfirfallsrennslis- eða útblásturskerfi er á mótunum þar sem efnin tvö mætast. |
VII. Hagræðingaráætlun til að bæta vökva SMC í hæð moldenda
- Móthol: Öll horn eru ávöl með stærri radíus, mjó rif eru þykkt við rótina og leiðarbygging er bætt við langa vinnsluhlutann;
- Hitastýring: Mótið hefur sjálfstæðar hitarásir. Hitastigið á fóðrunarsvæðinu er aðeins lægra og hitastigið í lok efnisflæðisins er aukið á viðeigandi hátt;
- Yfirfall og útblástur: Stöðugar yfirfallsbrúnir eru settar meðfram útlínu vörunnar. Útblástursrópum er bætt við sérstaklega við hornin og samrunapunkta efnisins;
- Yfirborðsmeðferð: Mótholið er fáður í spegiláferð til að draga úr núningsþol efnisveggsins;
- Mótlokunarstýring: Aukið stífleika mótssniðmátsins, stjórnaðu lokunarbilinu einsleitt og forðastu of mikið yfirfall á ákveðnum staðbundnum svæðum.
draga saman
Eigin samsetning SMC (kvoða, glertrefjar, fylliefni) ákvarðar grunnflæðisafköst, en mótið er burðarefni fyrir fulla áreynslu flæðisins: hitastig, rúmfræði holrúms, loftræsting, yfirborðsnúningur og mótstífleiki stjórna í sameiningu flæðisviðnám, flæðistefnu og fyllingarhraða. Fyrir sömu lotu af SMC hráefnum mun breyting á mold eða breyting á hola uppbyggingu leiða til algjörlega mismunandi mótunaráhrifa með verulegum mun á flæðihæfni.


